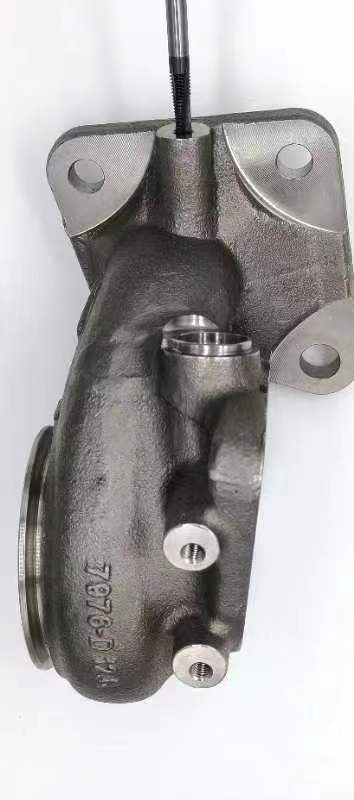
针对1.4827耐热钢涡轮壳(HRC45)螺纹加工,采用M6-6H HSSPM高性能丝锥,配合内冷与刚性装夹,实现稳定高效加工。
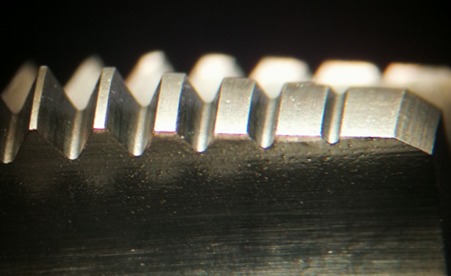
为D406A超高强度钢(HRC48-52)提供直槽丝锥解决方案,在摇臂钻浮动装夹条件下完成M12×1.5深孔攻丝,突破高硬材料螺纹加工瓶颈。
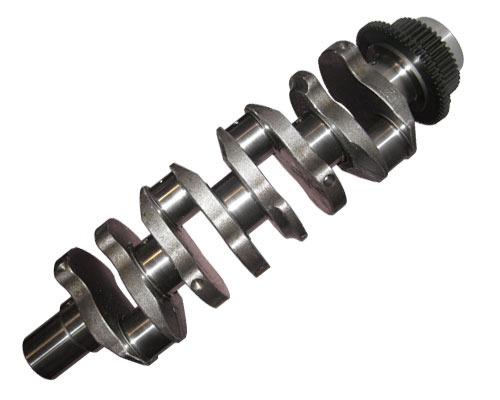
针对42CrMo曲轴(HB280-320)采用圆弧齿顶挤压丝锥M10×1.25,内冷侧冷条件下实现无屑加工,显著提升螺纹强度与刀具寿命。
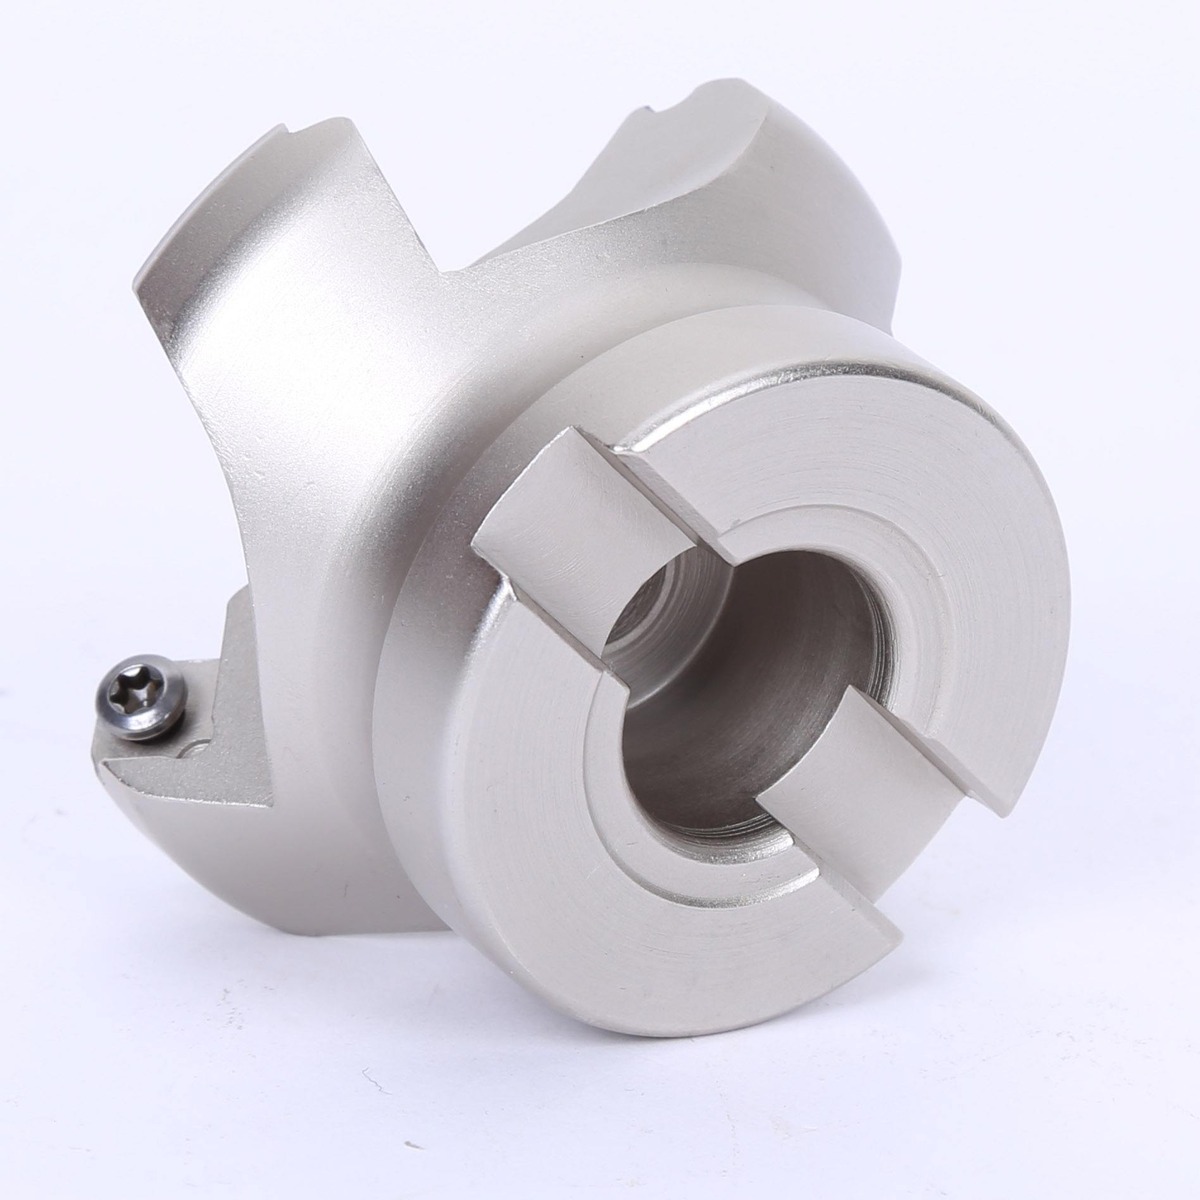
为模具钢刀盘(HRC43-48)提供M2.5-M5多规格螺钉孔丝锥,加工中心刚性装夹,通孔攻深3×D,满足精密刀具装配需求。
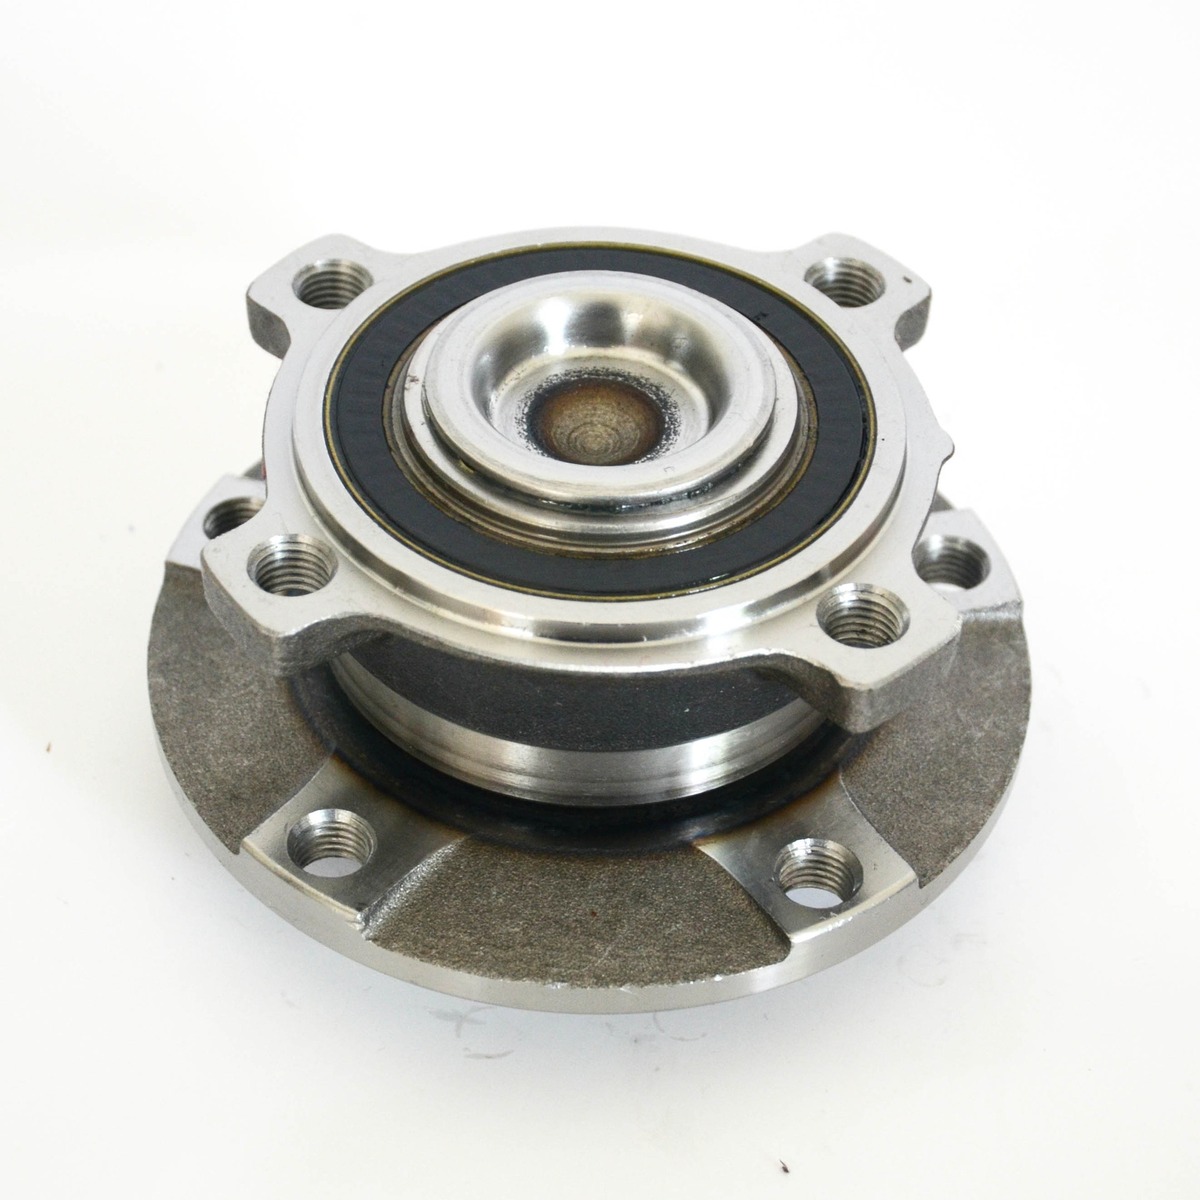
针对碳钢轮毂轴承(HB280-320)提供M6-M14 HSSE-PM多规格丝锥,加工中心刚性装夹、高速加工,通孔攻深1×D。
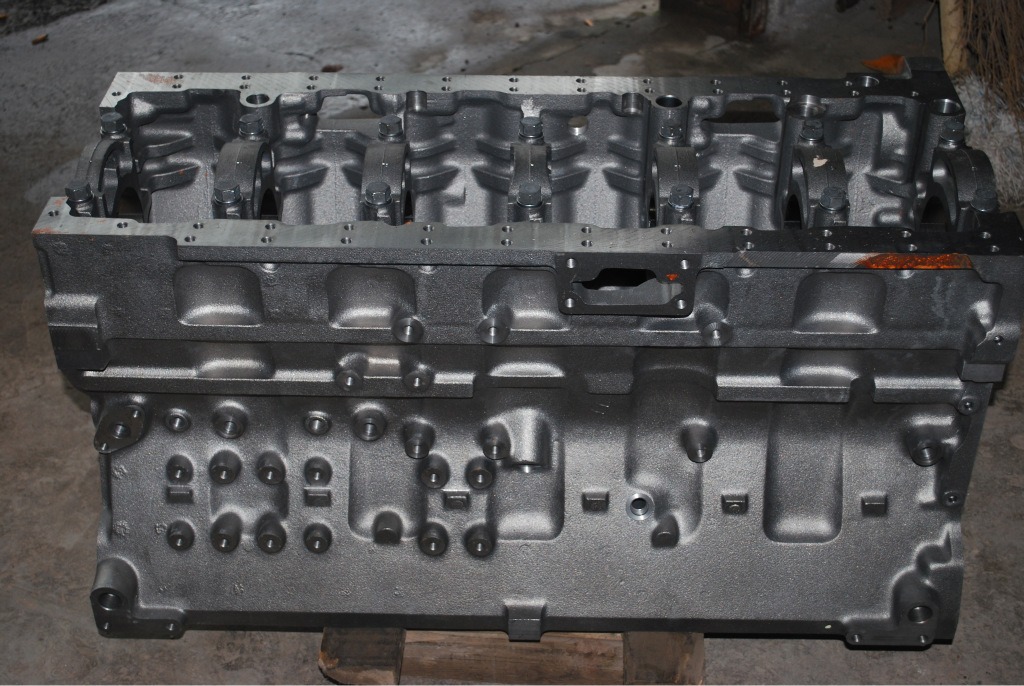
为灰铸铁HT250(HB180)发动机零部件提供M8-6HX HSSE-PM TiCN丝锥,专机浮动装夹盲孔攻深20,实现超长稳定加工。
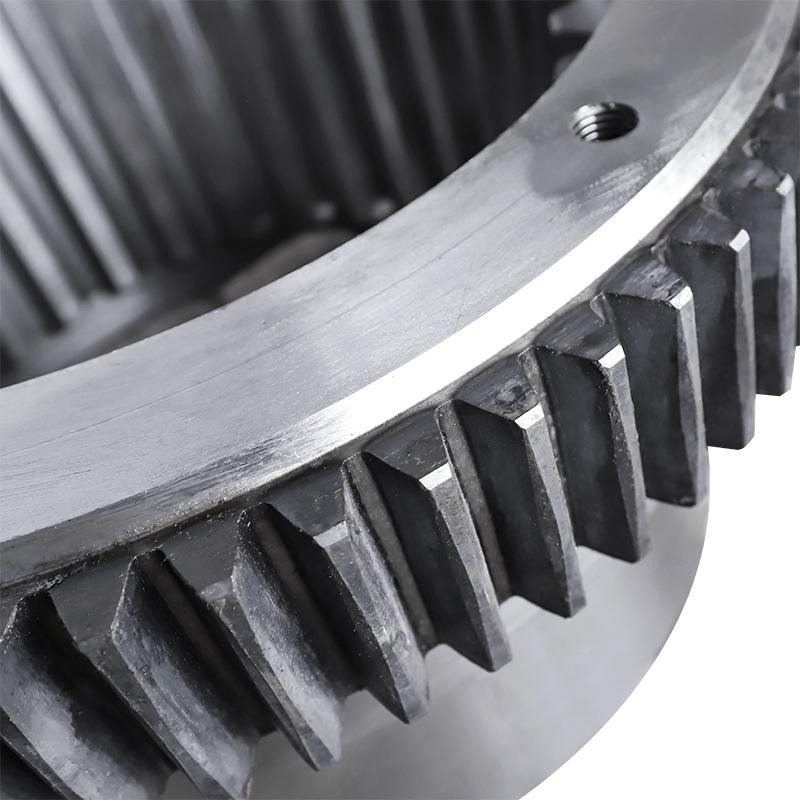
针对合金钢齿圈(HB280-320)提供M12-M24切削/挤压丝锥,加工中心刚性装夹,盲孔攻深2.5×D,满足大规格螺纹加工需求。
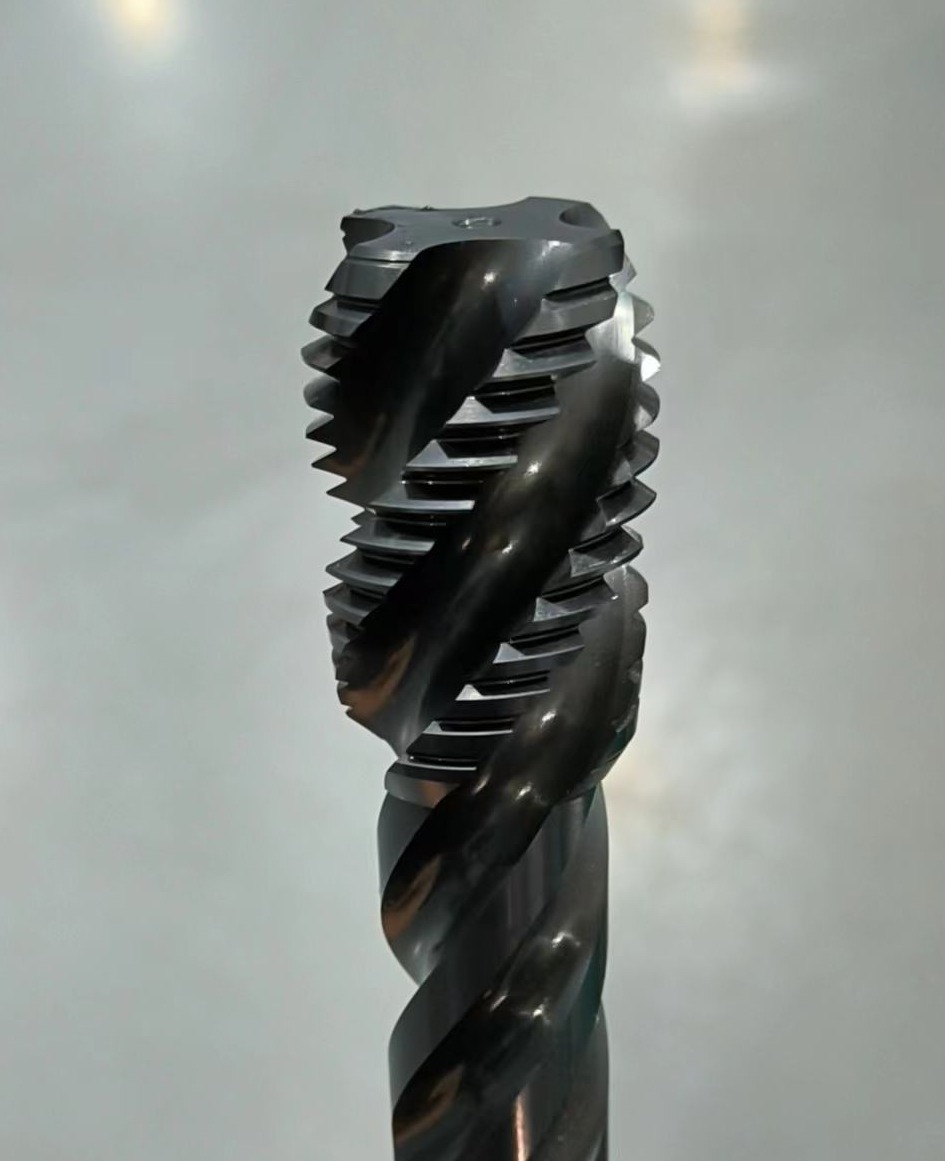
针对能源行业大型零件深孔攻丝(攻深115mm),提供小螺旋内冷断屑与45°大螺旋两种粉末钢方案,确保铁屑顺畅排出、内螺纹质量稳定。